


HAIFEI ûntwikkele dizze ultrasone lasmasjine foar draadharnas foar it ferbinen fan twa tinne koperen diriginten sûnder soldeer of fillermetaal.
It projekt kombinearret in kontrolearre ultrasone welding proses, tawijd dirigint -posisjonearring ark en bewarre welding resepten. It is ûntworpen om oermjittige waarmte-ynput, ûnfolsleine konduktearferbining, mienskiplike stivens en skea oan isolaasje tichtby it laske gebiet te ferminderjen.
Beprate jo applikaasje foar tinne draad
De apparatuer brûkt yn dit projekt
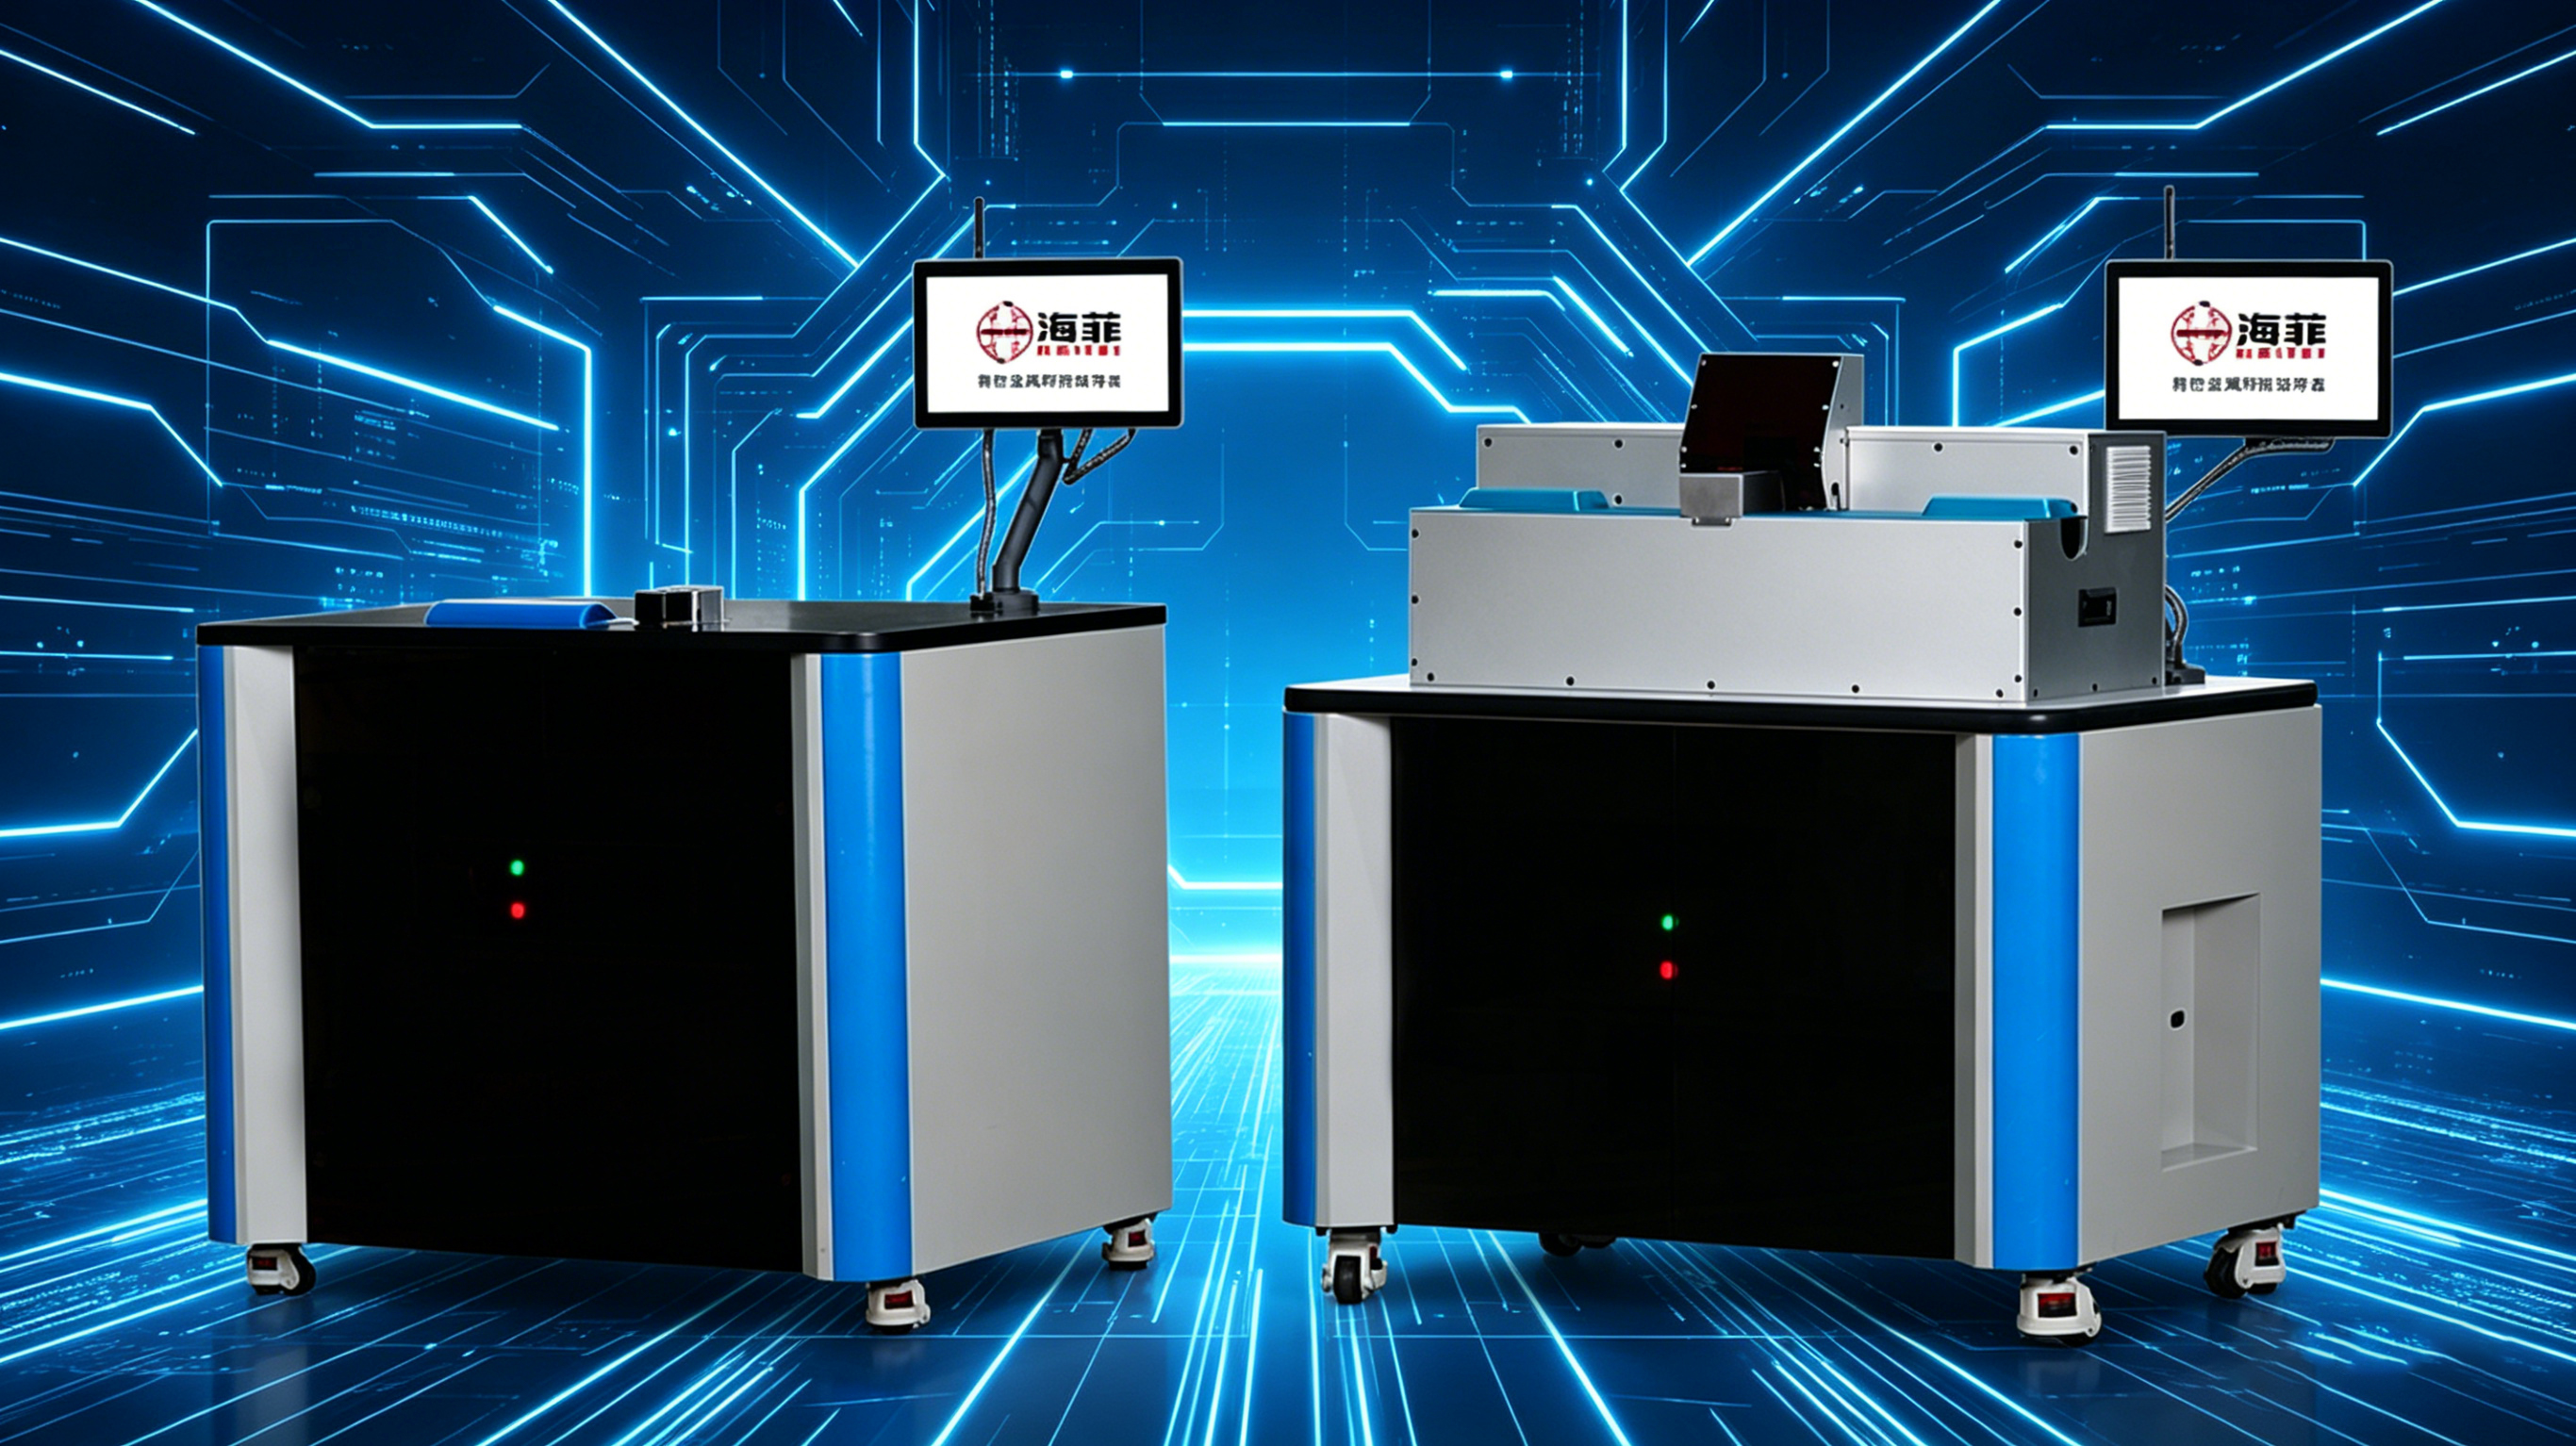
De apparatuer ûntwikkele foar dizze applikaasje is in tawijd ultrasone lasmasine foar draadharnas.
Ultrasone metaallassen jildt meganyske trilling mei hege-frekwinsje, wylst de diriginten ûnder kontroleare klemdruk hâlden wurde. De ynterface tusken de triedden wurdt skjinmakke en konsolidearre troch meganyske aksje, it meitsjen fan in fêste-ferbining ûnder de bulk smelttemperatuer fan 'e dirigint.
Om't it proses net ôfhinklik is fan smeltende solder, kin it de brede waarmte-oandwaande sône ferminderje dy't ferbûn is mei guon konvinsjonele gearfoegingsmetoaden. It gedrach fan 'e tincoating, koperen stringen en isolaasje moat lykwols noch wurde befêstige mei de eigentlike draadspesifikaasje fan' e klant.
| Projekt item | Case ynformaasje |
| Wurkstik | Twa tinne koperen tried harnassen |
| Welding proses | Ultrasone metalen welding |
| Main apparatuer | Ultrasone wire harnas welding masine |
| Tooling | Dedicated conductor posisjonearring en clamping ark |
| Primêre doelen | Legere waarmte-ynfier, kompakte joint en stabile elektryske ferbining |
| Produkt komptabiliteit | Meardere kompatibele draadmaten fia ferifiearre ark en resepten |
| Validaasje metoade | Sample welding en trochgeande produksje proeven |
Customer Eftergrûn
De klant produsearret tinne koperdraad harnassen, elektryske ferbinende triedden en apparatuer lead triedden foar húshâldlike elektryske produkten en yndustriële kontrôle apparatuer.
Har produkten fereaskje sawol elektryske kontinuïteit as meganyske fleksibiliteit. De laske ferbining moat de dirigintstrengen byinoar hâlde sûnder in te stive ferbining te meitsjen of de isolaasje tichtby de weldingposysje te beskeadigjen.
De klant benadere HAIFEI omdat it foarige joining proses koe net konsekwint lykwicht waarmte kontrôle, dirigint konsolidaasje en produksje repeatability.
Problemen mei de foarige joining proses
Waarmte hie ynfloed op de tincoating en koperen stringen
In proses mei oerstallige pleatslike waarmte kin de tincoating beskeadigje of ferpleatse, it koper derûnder bleatstelle en it risiko fan oksidaasje of ferkleuring ferheegje.
Hege waarmte kin ek fyne koperen stringen swakke of meitsje in ferhurde seksje om 'e ferbining. Dit ferleget de fleksibiliteit ferwachte fan in tried harnas en kin beynfloedzje prestaasjes by bûgen of gearkomste.
01
De twa diriginten wiene net altyd folslein konsolidearre
In tinne tried harnas bestiet út meardere fyn stringen ynstee fan in inkele fêste dirigint. As de enerzjy, druk of posysjonearring ynstabyl is, kinne gatten yn 'e mienskip bliuwe.
Unfolsleine konsolidaasje kin produsearje swak gewrichten, ynstabyl elektryske kontakt of skynbere welds dy't net foldogge oan de fereaske meganyske prestaasjes.
02
Mienskiplik uterlik wie lestich te kontrolearjen
Oxidaasje, swarten en prosesresidu wiene soargen foar de klant. Dizze betingsten beynfloede it uterlik en kinne it dreger meitsje om te oardieljen oft de ferbining goed makke is.
03
Isolaasje yn 'e buert kin skea wurde
De welding posysje is faak ticht by de tried isolaasje. In brede of ûnkontrolearre waarmte-oandwaande sône kin de isolaasje sêft meitsje, ferfoarme of ferbaarne.
De striplinglingte, dirigintposysje en ôfstân tusken las en isolaasje moasten dêrom beskôge wurde as ûnderdiel fan it lasproses.
04
Produkt feroaring en proses Records wiene beheind
De klant produsearre mear as ien draad spesifikaasje. It manuell oanpassen fan de apparatuer foar elk model fergrutte opsettiid en makke it lestich om earder goedkarde parameters te reprodusearjen.
It nije systeem nedich kontrolearre parameter oanpassing, opslein welding resepten en produksje gegevens dy't koe wurde kontrolearre as nedich.
05
Wat hie de klant nedich?
De klant definieare ferskate praktyske easken foar it projekt:
- Ferbine twa tinne koperdraad harnassen mei in lege-ferwaarmte fêste-proses
- Ferminderje koperstrengskea en oermjittige ferhurding fan gewrichten
- Produsearje in kompakte ferbining mei minder ynterne gatten
- Hâld stabile meganyske en elektryske prestaasjes
- Beheine oksidaasje, swarten en sichtbere residuen
- Beskermje isolaasje tichtby it welding gebiet
- Stypje kompatibele draadmaten fia wizigingen fan ark en resepten
- Store welding ynstellings foar repeat produksje
- Meitsje in basis foar produksje en kwaliteit traceability
De draadmaterialen, dwerstrochsneed- en mienskiplike arranzjeminten fan de klant waarden evaluearre foardat de definitive masinekonfiguraasje selektearre waard.
HAIFEI's Ultrasonic Welding Solution
Sample welding mei de klant syn Tinned Wires
HAIFEI útfierd welding proeven mei help fan represintative tinne tried samples levere foar it projekt.
Ferskillende welding ynstellings waarden fergelike om te bepalen hoe ultrasone amplitude, welding enerzjy, druk en welding tiid beynfloede dirigint konsolidaasje, strand betingst en mienskiplike uterlik.
Dit teststadium wie nedich om't tinne triedden mei ferskillende kondukteurdwars-seksjes, strânstruktueren en coatingbetingsten net needsaaklik itselde prosesfinster brûke.
Solid-Ultrasonyske ferbining
De selektearre ultrasone welding proses slút oan by de diriginten troch meganyske trilling en druk ynstee fan melting solder tusken de triedden.
Dit helpt te beheinen bulk waarmte ynput en ferleget it risiko fan de brede termyske skea ferbûn mei melting -basearre prosessen. De foltôge ferbining kin mear fan 'e orizjinele fleksibiliteit fan' e dirigint behâlde as it mienskiplike ûntwerp en parameters goed oerienkomme.
Ultrasone trilling kin noch fersteure of ferpleatse in diel fan 'e tin coating by de welding ynterface. Om dizze reden moatte bedekkingsbetingst, bleatsteld koper, korrosjeeasken en elektryske prestaasjes wurde ynspekteare tidens monstervalidaasje.
Tawiisd ark foar twa-draadposysje
In tawijd welding fixture waard ûntwurpen om de twa tined tried harnas.
It ark helpt:
- Posysje de diriginten konsekwint
- Kontrolearje it oerlaap of splice gebiet
- Foarkom dat yndividuele stringen fersprieden
- Stypje de diriginten by it klemmen
- Hâld de fereaske ôfstân fan 'e isolaasje
- Ferbetterje repeatability tusken welding syklusen
Feroarlik ark kin wurde evaluearre as ferskate kompatibele draadmaten moatte wurde produsearre op deselde masine.
Controlled Welding Recipes
Goedkard welding ynstellings kinne wurde opslein as produkt resepten. Operators kinne it oanbelangjende resept selektearje tidens produktwikseling ynstee fan de folsleine prosesynstelling mei de hân op te bouwen.
Ofhinklik fan 'e definitive konfiguraasje kinne opnommen items omfetsje:
- Produkt of resept nûmer
- Welding tiid of enerzjy
- Ultrasone amplitude
- Clamping of welding druk
- Weld count
- Alarm ynformaasje
- Produksje resultaat
Beskikbere opname- en kommunikaasjefunksjes moatte wurde befêstige tidens projektspesifikaasje.
Wat waard kontrolearre foar levering?
De apparatuer waard ûnderwurpen oan testen foar -foar levering en trochgeande produksjeproeven mei represintative wurkstikken.
De saak befêstiget dat produksjestabiliteit evaluearre is, mar it publisearret gjin numerike syklus-tiid, trek-krêft of elektryske-resistinsjeresultaten. Dizze wearden moatte dêrom wurde definieare yn 'e akseptaasjespesifikaasje fan' e klant.
Oanrikkemandearre kontrôles foar in tinne wire ultrasone weld omfetsje:
| Ynspeksje item | Doel |
| Visuele ynspeksje | Kontrolearret strand ûntsnapping, skuorren, oerflak skea en ferkleuring |
| Weld breedte en dikte | Befêstiget dimensionale konsistinsje |
| Pull-force testing | Evaluearret meganyske sterkte fan 'e splice |
| Elektryske ferset | Kontrolearret de elektryske prestaasjes fan 'e ferbining |
| Dwars-ynspeksje | Undersykje ynterne strânkonsolidaasje en oerbleaune leechte |
| Bend of flex test | Evaluearret fleksibiliteit tichtby it laske gebiet as nedich |
| Isolaasje ynspeksje | Kontrolearret op waarmte, druk of skea oan ark |
| Werhelle-syklusproef | Befêstiget prosesstabiliteit oer trochgeande produksje |
De testmetoade, samplingfrekwinsje en akseptaasjegrinzen moatte wurde ôfpraat foardat de definitive akseptaasje fan apparatuer.
FAQ
F: Wat is ultrasone lassen fan tinne draad?
A: Ultrasone lassen fan tinne tried is in fêste-state proses dat hege-meganyske trilling en druk brûkt om mei strâne tinne koperen diriginten te kommen. It hat gjin solder of filler metaal nedich.
F: Smelt ultrasone welding de tincoating?
A: It proses wurket ûnder de bulk smelttemperatuer fan 'e dirigint, mar ultrasone trilling kin de tincoating by de mienskiplike ynterface fersteure of ferpleatse. De coating betingst en elektryske prestaasjes moatte wurde ferifiearre mei help fan werklike klant samples.
F: Is solder nedich foar de ferbining?
A: Nee Ultrasone wire welding foarmet de mienskiplike direkt tusken de diriginten sûnder solder, brazing alloy of oare filler metaal.
F: Kin twa ferskillende tried maten wurde laske tegearre?
A: Potinsjeel, ja. Machtberens hinget ôf fan it dwerstrochsneedferskil, strânstruktuer, mienskiplike arranzjemint en beskikbere ark. Sample welding is nedich foardat de kombinaasje kin wurde goedkard.
F: Kin deselde masine ferskate draadspesifikaasjes laske?
A: Ien masine kin ferskate kompatibele draadspesifikaasjes stypje fia feroare ark en opsleine resepten. De totale grutte berik moat bliuwe binnen de kapasiteit fan de welding systeem en sonotrode.
F: Kin dizze masine in tinne tried laske oan in terminal?
A: Dizze saak rjochtet him op it ferbinen fan twa tinne tried harnassen. Wire-oan-terminallassen kin ek mooglik wêze, mar it fereasket in aparte resinsje fan it terminalmateriaal, coating, dikte, mienskiplike tagong en sterkte easken.