


HAIFEI ûntwikkele ditsilver kontakt automatyske welding machinefoar fabrikanten fan relais, kontaktors, elektryske skeakels en oare leech{0}}elektryske komponinten.
It systeem kombinearret automatyske feeding, posysjonearring, ferset spot welding, foarmjen en lossen. Dedicated tooling en kontrolearre welding parameters helpe adres kontakt ferpleatsing, ûnfolsleine bonding, oerflak skea en inkonsistente produksje.
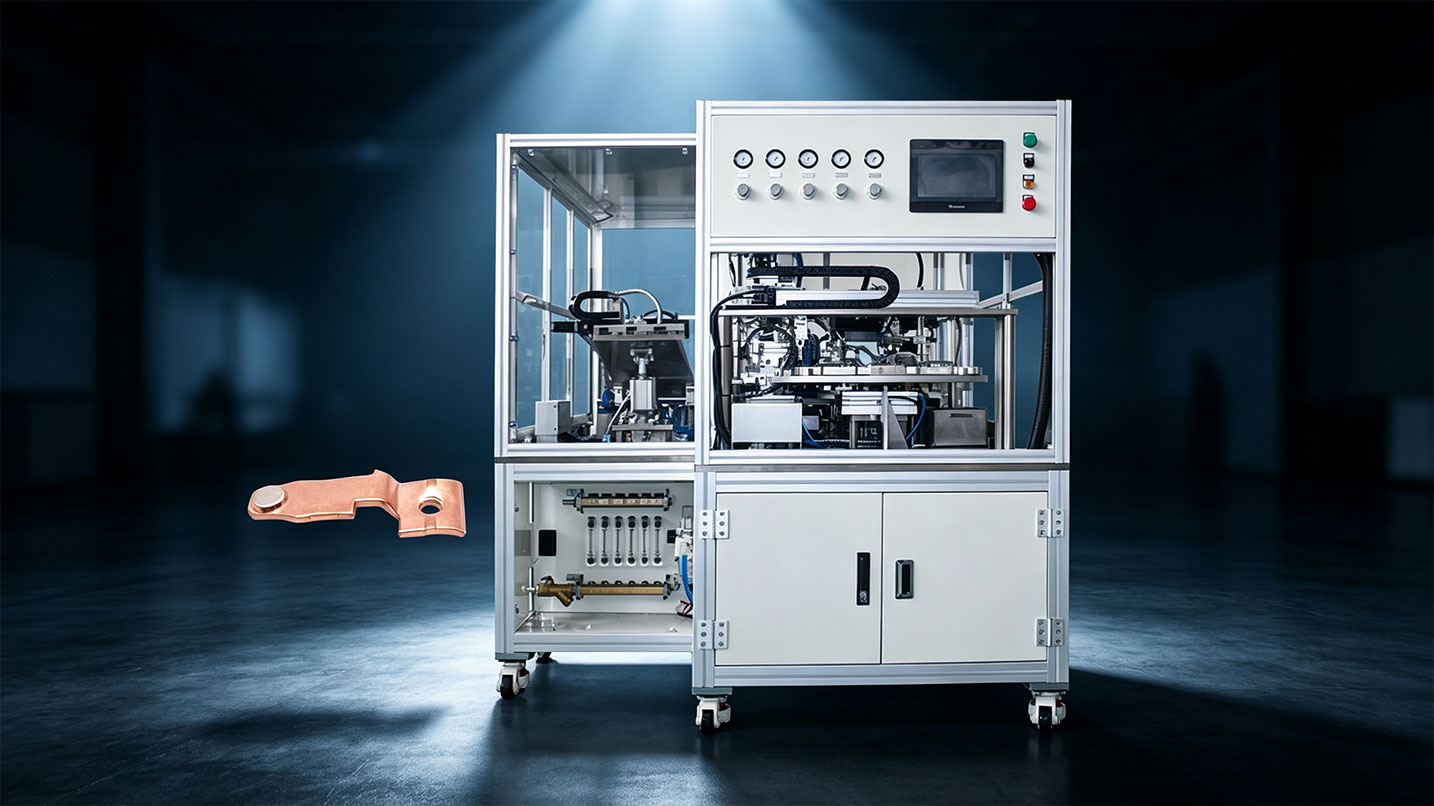
Wat docht dizze sulveren kontaktlasmasine?
De masine pleatst en lasket automatysk sulveren -legeringskontakten oan de oantsjutte drager of kontaktkomponint. It is ûntworpen foar lytse elektryske kontakten dy't lestich binne om konsekwint mei de hân te rjochtsjen.
It systeem ûntwikkele foar dit projekt omfette:
- Automatyske komponint feeding
- Kontakt oriïntaasje en posysjonearring
- Resistance spot welding
- Post-weldfoarming
- Automatysk lossen
- Welding resept opslach
- Proses parameter opname
De eigentlike konfiguraasje moat wurde oanpast neffens de sulveren alloy, kontakt ôfmjittings, drager materiaal, mienskiplik ûntwerp en fereaske produksje taryf.
Stjoer jo sulveren kontakttekening
Project Oersjoch
| Projekt item | Case ynformaasje |
| Equipment | Silver Contact Automatysk Welding Machine |
| Welding metoade | Kontrolearre ferset spot welding |
| Klant yndustry | Leech-fabryk fan elektryske komponinten |
| Typyske produkten | Sulveren kontakten, gearstalde sulveren kontakten en switch kontakt gearkomsten |
| Einigje applikaasjes | Kontaktors, relais, yndustriële switches en besibbe switching apparaten |
| Haadprobleem | Ynstabiele posisjonearring en welding konsistinsje |
| Automatisearring omfang | Feeding, posysjonearring, welding, foarmjen en lossen |
| Prosesûntwikkeling | Sample welding mei ferskillende kontakt spesifikaasjes |
| Feroaring | Opslein resepten foar kompatible kontakt modellen |
Gjin fêste welding hjoeddeistige, elektrodes krêft of produksje syklus wurdt oanjûn op dizze side omdat dizze wearden binne ôfhinklik fan de klant syn eigentlike kontakt en drager struktuer.
Customer Eftergrûn
De klant produsearret sulveren kontakten, gearstalde sulveren kontakten en elektryske switching gearkomsten foar contactors, relais en yndustriële kontrôle Switches.
Sulveren kontakten binne lytse stroom-dragende komponinten. Harren lokaasje, bonding betingst en kontakt oerflak kin beynfloedzje hoe't de ôfmakke elektryske gearkomste makket en brekt it circuit. It besteande proses fan 'e klant fertroude swier op manuele posisjonearring en basisapparatuer foar spotlassen, wêrtroch produksjekonsistinsje ôfhinklik wie fan ûnderfining fan operator.
It projekt easke mear as it ferfangen fan de welding macht boarne. Feeding, oriïntaasje, posysjonearring, lassen en ôfhanneljen moasten wurde beskôge as ien produksjeproses.
Problemen mei it orizjinele weldingproses
Kontakt posysje fariearre tidens hânmjittich laden
De kontakten wiene lyts, en hânmjittich laden joech gjin unifoarme posisjonearring referinsje. Dit kin feroarsaakje kontakt offset, in ûngelikense fitting gat of ferskillen tusken klear komponinten.
01
Welding waarmte wie lestich te kontrolearjen
Ynstabiele enerzjyútfier koe oerflak swart meitsje, lokaal ferbaarnen, oermjittich ynspringen of skea oan it kontaktflak. Oermjittige waarmte kin ek ynfloed hawwe op de tastân fan 'e sulveren-legeringslaach.
02
Guon gewrichten wiene net folslein ferbûn
In weld koe ferskine akseptabel fan bûten, wylst de ynterne joint bleau ûnfolslein. Yn tsjinst kin in inkonsistinte joint bydrage oan instabyl kontaktresistinsje of lokale ferwaarming.
03
Foltôge dielen farieare tusken operators en batches
Hânlieding laden, posysjonearring en welding fereaske ferskate aparte aksjes. Ferskillen yn operatorûnderfining beynfloede de lokaasje, uterlik en konsistinsje fan 'e foltôge kontakten.
04
Weldinggegevens koene net traceare wurde
It foarige proses levere gjin effektyf reseptbehear of parameterrecords. Doe't in abnormale weld waard fûn, wie it dreech om te besjen de oerienkommende produksje betingsten.
05
Wat de klant fereasket?
De klant spesifisearre fiif wichtichste easken foar de nije apparatuer.
| 1 | de welding proses nedich kontrolearre waarmte input te ferminderjen baarnende, deformation en ûnnedige oerflak skea. |
| 2 | de welding enerzjy en elektrodes druk nedich te bliuwen stabyl by werhelle produksje. De joint moast goed konsolidearre wurde neffens de elektryske en meganyske aksepteasken fan de klant. |
| 3 | de masine nedich in automatyske posysjonearring meganisme mei in konsekwint laden referinsje te ferminderjen kontakt offset en uneven fitting. |
| 4 | feeding, posisjonearring, welding, foarmjen en lossen moast wurde yntegrearre yn in automatyske produksje folchoarder te ferminderjen hânmjittich ôfhanneling. |
| 5 | it kontrôlesysteem nedich om resepten te bewarjen foar kompatibele kontaktspesifikaasjes en relevante prosesgegevens te behâlden foar produksjebeoardieling. |
The HAIFEI's Solution
HAIFEI ûntwikkele in tawijd automatysk wjerstânslassysteem om de sulveren kontaktkomponinten fan 'e klant ynstee fan it oanpassen fan in algemiene -spotlaser sûnder prosesferifikaasje.
Sample Welding Foar Machine Konfiguraasje
It yngenieurteam hat weldingproeven útfierd mei help fan sulveren kontakten en sulveren klinknagelkontaktassemblies mei ferskillende dimensjes, dikten en spesifikaasjes fan legere.
Dizze tests waarden brûkt om de fereaske waarmteynfier, weldingdruk, elektrodekontaktkondysje en fixturearrangement te evaluearjen. It doel wie om in wurkber proses op te stellen foardat it masineûntwerp finalisearre waard.
Dedicated Resistance Welding Equipment
De selektearre sulveren kontakt automatyske welding masine jildt lokalisearre wjerstân waarmte by de mienskiplike. De welding syklus wurdt regele te foarmjen de mienskiplike wylst beheine ûnnedige waarmte bleatstelling om it kontakt.
It juste weldingfinster hinget noch ôf fan:
- Sulveren-legering gearstalling
- Kontakt dikte en diameter
- Carrier materiaal en dikte
- Oerflak coating
- Mienskiplik gebiet
- Elektrode geometry
- Fereaske elektryske en meganyske prestaasjes
Parameters fêststeld foar ien kontaktspesifikaasje moatte net direkt nei in oar materiaal of mienskiplike struktuer kopieare wurde sûnder testen.
Applikaasje-Spesifike posysje-ark
HAIFEI ûntwurp tawijd ark om de kontakt- en dragergeometry fan 'e klant.
De fixture stelt in werhelle laden referinsje, hâldt de dielen yn posysje en kontrolearret de fitting betingst foardat welding. Dit ferleget de ynfloed fan hânmjittich ôfstimming en helpt te hâlden it kontakt op de oantsjutte lokaasje tidens de welding syklus.
Yntegrearre automatyske produksje Sequence
De masine bringt ferskate operaasjes yn ien kontrolearre folchoarder:
Component feeding → oriïntaasje → posysjonearring → welding → foarmjen → lossen
Part detection en proses interlocks kinne wurde konfigurearre neffens it projekt. Harren doel is om te foarkommen dat de welding syklus begjint as in komponint ûntbrekt of ferkeard pleatst.
Recipe and Process Management
Kompatibele kontaktmodellen kinne opsleine prosesresepten brûke neidat elke spesifikaasje is hifke en goedkard.
Reseptbehear ferleget werhelle hânmjittige parameterynfier by oerstap. Ofhinklik fan 'e ôfpraat konfiguraasje kinne produksjerecords weldingparameters, weldtellingen, alaarms en produktidentifikaasje-ynformaasje omfetsje.
Hoe de oplossing de orizjinele problemen oanpakt?
| Oarspronklik probleem | HAIFEI Solution |
| Kontakt offset by hânmjittich laden | Dedicated positioning fixture en automatyske ôfstimming |
| Unjildich fit tusken it kontakt en de drager | Kontrolearre laden referinsje en diel holding |
| Surface baarnend of swart | Lokalisearre waarmte ynput en hifke welding parameters |
| Unfolsleine of inkonsistente bonding | Kontrolearre welding enerzjy, druk en proses timing |
| Kwaliteit ferskillen tusken operators | Automatyske produksjesekwinsje mei fermindere hânmjittich yntervinsje |
| Moeilike model feroaring | Opslein resepten foar hifke kontakt spesifikaasjes |
| Gjin proses records | Parameter- en produksje-gegevensbehear as oantsjutte |
Freegje in Sample Welding Test
FAQ
F: Wat is in sulveren kontakt automatyske welding masine?
A: It is in tapassings-spesifyk fersetlassysteem dat brûkt wurdt om sulveren-legearingskontakten te pleatsen en te laskjen oan dragers of wikseljende komponinten. Automatyske ferzjes kinne feeding, ôfstimming, welding, foarmjen en lossen yntegrearje.
F: Hokker produkten brûke laske sulveren kontakten?
A: Welded sulveren kontakten wurde faak brûkt yn relays, contactors, elektryske skeakels, yndustriële kontrôle komponinten en oare apparaten dy't meitsje of brekke in elektryske sirkwy.
F: Wêrom is sulverkontaktlassen lestich?
A: Sulveren kontakten binne lyts en gefoelich foar posisjonearring en waarmte-ynfier. Ferkearde ôfstimming kin kontakt offset feroarsaakje, wylst oermjittich of ynstabyl welding enerzjy kin produsearje baarnende, deformation of in ynkonsistente joint.
F: Kin ien masine ferskate sulveren kontaktgrutte laske?
A: It kin mooglik wêze as it kontaktberik kompatibel is mei de masinekapasiteit en fiedingssysteem. Ferskillende modellen kinne fereaskje feroarjende ark, elektroden en goedkard welding resepten.
F: Kin de masine ferskate sulveren alloys laske?
A: Ferskillende sulveren alloys kinne wurde evaluearre, mar deselde parameters moatte net oannommen wurde om te wurkjen foar elke alloy. Materiaal gearstalling, dikte, drager materiaal en mienskiplike struktuer moatte wurde hifke.
F: Hoe ferminderet de masine kontakt misalignment?
A: De masine brûkt in definieare fiedingsrjochting, posysjemeganisme en tawijd fixture. Part detection kin ek tafoege wurde om te befêstigjen dat it kontakt en drager binne oanwêzich foar welding.