


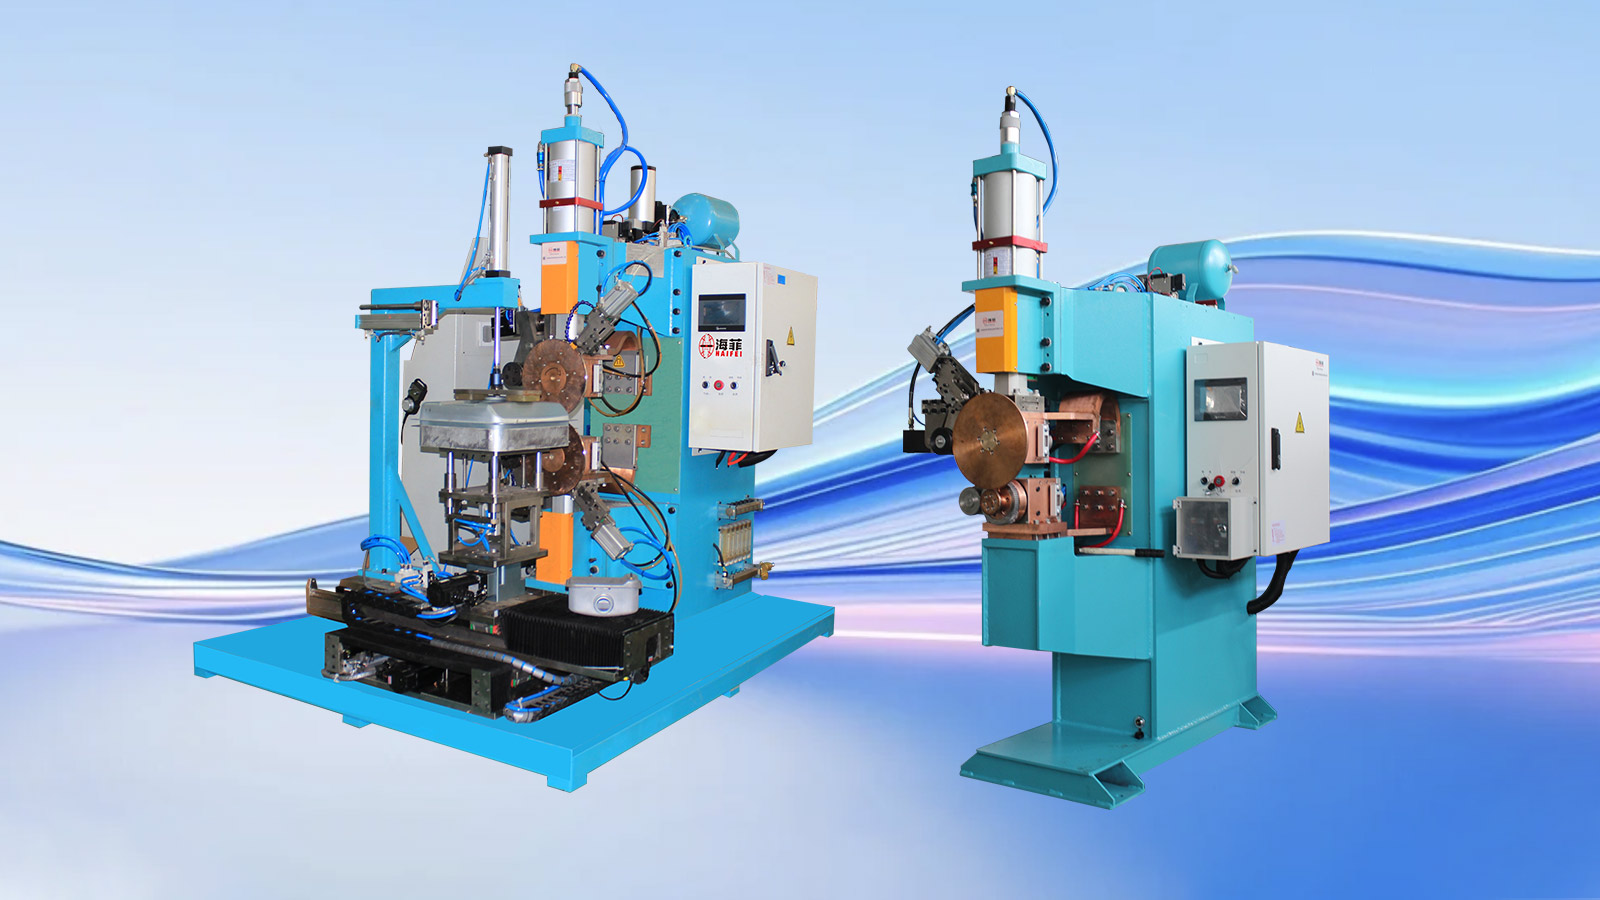
Haifei hat dizze weldingsoplossing foar motorfytsbrânstoftank ûntwikkele foar in fabrikant dy't tinne-blêdbrânstoftankassemblages foar ferskate motorfytsmodellen produseart.
It projekt brûkte in oanpaste naad welding systeem, profyl-oerienkommende posisjonearring fixture en programmeerbere proses kontrôle. De oplossing waard ûntwikkele om unjildige shell-ôfstimming, diskontinue naden, oermjittige waarmteferfoarming en fariaasje tusken produksjebatches oan te pakken.
Om't dimensjes fan brânstoftank, plaatdikten en mienskiplike profilen ferskille, moatte de definitive weldingmasjine, tooling en prosesynstellingen wurde befêstige út 'e tekeningen en sample-weldingtests fan 'e klant.
Stjoer jo brânstoftanktekening
Projekt yn ien eachopslach
|
Projekt item |
Details |
| Yndustry | Produksje fan motorfytsen komponinten |
| Wurkstik | Motorfyts brânstoftank gearstalling |
| Main struktuer | Tinne foarme stielen skulpen mei bûgde profilen |
| Main welding proses | Trochrinnende naad welding |
| Main joint | Ferbining tusken de boppeste en legere tank shells |
| Equipment | Oanpaste motorfyts brânstoftank welding masine |
| Tooling | Profile-oerienkommende posysje en stypjende fixture |
| Proses kontrôle | Programmierbare welding hjoeddeistige, druk, welding tiid en holding folchoarder |
| Main kwaliteit soargen | Seam kontinuïteit, lekkage risiko, deformation en shell alignment |
| Ferifikaasje | Sample welding, fisuele en dimensionale ynspeksje, folge troch de klant spesifisearre lektest |
Wêr wurdt dizze oplossing foar welding foar motorfytsbrânstoftank brûkt?
De oplossing wurdt brûkt om te ferbinen mei de foarme boppeste en ûnderste skulpen fan in motorfyts brânstoftank.
Dizze skulpen hawwe normaal tinne muorren, bûgde oerflakken en in unregelmjittich perifeare gewricht. It lasproses moat in trochgeande ferbining meitsje, wylst ferfoarming fan it tanklichem beheine.
De wichtichste shell ferbining wurdt foltôge mei help fan naad welding. Rotearjende elektrodes tsjillen jilde druk en lasstrom wylst folgjen fan de mienskiplike, produsearje in rige fan oerlappende weld nuggets. Dizze oerlappende welds foarmje de trochgeande naad nedich foar in fersegele tankstruktuer.
Montagebeugels, fersterkingsdielen, fillerferbiningen en oare helpkomponinten kinne ferskate weldingmetoaden fereaskje. Haifei evaluearret elke weld posysje ynstee fan it tapassen fan ien proses oan de hiele tank.
Customer Eftergrûn
De klant produseart motorfytsbrânstoftanks foar ferskate motorfytsmodellen.
It produkt berik omfettet tanks mei ferskillende kapasiteiten, bûgde profilen en blêd konfiguraasjes. Dit makke it lestich om ien fêste fixture en ien set weldingparameters te brûken foar elk produkt.
De klant nedich in produksje oplossing dy't koe kontrolearje welding waarmte en druk mear konsekwint, ferbetterje workpiece posysjonearring en behâlde proses ynstellings foar werhelle oarders.
Hokker problemen hie de klant mei it foarige proses?
Oermjittige ferfoarming fan tinne tank shells
Tinne foarme skulpen binne gefoelich foar waarmteakkumulaasje. Unjildich of oermjittige waarmte-ynput kin feroarsaakje bulging, lokale ynstoarten, edge lifting of totale warping.
Deformaasje hat net allinich ynfloed op it uterlik. It kin ek bemuoie mei de folgjende gearkomste en meitsje unjildich kontakt lâns de mienskiplike.
01
Inkonsistente Shell Positioning
De foarige laden- en klemmetoade wie tige ôfhinklik fan 'e operator.
Doe't de boppeste en legere skulpen waarden net gepositioneerd tsjin deselde referinsje punten, feroare de mienskiplike gat en oerlaap. Dit resultearre yn fariaasjes yn naad breedte, weld posysje en lokale waarmte input.
02
Diskontinue of ûnfolsleine welds
Ynstabiele beweging en inkonsekwint kontakt tusken de twa skulpen kinne ûnfolsleine fúzje, lytse poarjes of diskontinue seksjes produsearje.
In weld dat liket akseptabel fan bûten, kin noch befetsje in lyts lekkage paad. Om dizze reden kin fisuele ynspeksje de oantsjutte sealingtest fan de klant net ferfange.
03
Ynstabiele welding enerzjy en druk
Fariaasjes yn welding hjoeddeistige, elektrodes druk of reis snelheid beynfloede penetraasje en naad formaasje.
Te min enerzjy kin in ûnfolsleine joint ferlitte. Oermjittige enerzjy kin ferbaarnen fan it oerflak, ynspringen of ferfoarming fan it tinne blêd feroarsaakje.
04
Gjin werbrûkbere prosesrecords
It foarige proses joech gjin gaadlike metoade foar it opslaan en opheljen fan weldingynstellingen.
Operators moasten it proses wer oanpasse by it feroarjen fan produkten of werom nei in foarige tankmodel, wêrtroch opsettiid en ôfhinklikens fan yndividuele ûnderfining tanimme.
05
Wat hat de klant easke?
De klant frege in lasoplossing dy't koe:
- Kontrolearje waarmte ynput foar tinne foarme tank shells
- Ferminderje bulten, warping en lokale skea oan it oerflak
- Hâld in mear konsekwint mienskiplike gat foar welding
- Produsearje in trochgeande naad om it fereaske paad
- Koördinearje weldingstrom, elektrodedruk en reissnelheid
- Ferminderje fariaasje feroarsake troch hân posisjonearring
- Bewarje prosesynstellingen foar ferskate brânstoftankmodellen
- Support produksje records en proses traceability
- Oanpasse oan tanks mei ferskate kapasiteiten, profilen en plaatdikten
- Tastean dat laske tanks wurde kontrolearre mei de ôfpraat lekkage-testmetoade
Dit wiene projekteasken. Finale akseptaasjekritearia soene wurde definieare neffens de tekeningen fan 'e klant, produktstandert en testproseduere.
Wêrom waard seam Welding selektearre foar de Main Tank Shell?
De boppeste en legere skulpen fereaskje in trochgeande joint. Yndividuele spot welds kinne net foarsjen deselde trochgeande sealing paad om 'e tank lichem.
In naad welding masine brûkt rotearjende elektrodes tsjillen te passen stroom en druk lâns de mienskiplike. Korrekt oerlappe de weld nuggets soarget foar in trochgeande naad.
Foar brânstoftanks foar motorfytsen moat it proses fjouwer faktoaren balansearje:
| Proses faktor | As net genôch | As oermjittich of ynstabyl |
| Welding hjoeddeistige | Unfolsleine fúzje of swakke naadfoarming | Oververhitting, oerflak skea of-trochbrâne |
| Elektrode druk | Min elektrysk kontakt en ûnregelmjittige welds | Djippe ynspringing of lokale deformation |
| Welding snelheid | Oermjittige waarmte op yndividuele posysjes | Net genôch waarmte en diskontinue welding |
| Hâld en cooling folchoarder | Joint beweging foar stabilisaasje | Unnedich syklus útwreiding of oermjittich clamping |
Dizze wearden kinne net selektearre út in algemiene masine katalogus allinnich. Se moatte wurde ûntwikkele mei it eigentlike materiaal, dikte, shell profyl en fereaske sealing standert.
Haifei's oanpaste welding-oplossing
1. Welding Trials mei ferskillende Fuel Tank Samples
Haifei útfierde weldingproeven op motorfytsbrânstoftanks mei ferskate kapasiteiten, bûgde profilen en plaatdikten.
De proeven waarden brûkt om te evaluearjen:
- Welding-hjoeddeistige berik
- Elektrode druk
- Welding snelheid
- Energizing tiid
- Hâld en cooling folchoarder
- Shell kontakt condition
- Sichtbere waarmte ynfloed
- Weld kontinuïteit
- Fixture stipe easken
It doel wie om in wurkber prosesfinster te fêstigjen foardat de apparatuer en tooling finalisearje.
2. Controlled Seam Welding System
De selektearre welding apparatuer jout koördinearre kontrôle fan welding enerzjy, elektrodes druk en workpiece beweging.
Stabile kontrôle is benammen wichtich foar in tinne brânstoftank shell omdat feroarings yn ien parameter beynfloedzje de oaren. Bygelyks, tanimmende welding snelheid sûnder oanpassen fan stroom kin ferminderjen waarmte ynput by de mienskiplike. Tanimmende stroom sûnder kontrôle snelheid kin ferfoarming tanimme.
It definitive weldingprogramma wurdt dêrom fêststeld as in folsleine parameterset ynstee as in isolearre aktuele wearde.
3. Profile-Oanpassende posisjonearring
Haifei ûntwurp in tawijd fixture neffens it brânstoftankprofyl.
De fixture stelt repeatable locating punten foar de boppeste en legere skulpen en stipet de bûgde oerflakken by welding. It helpt ek te behâlden mienskiplike kontakt en fersprieden clamping krêft om 'e tank lichem.
It ûntwerp fan 'e fixture beskôget:
- Fuel tank foarm en kapasiteit
- Lokaasje fan 'e perifeare naad
- Boppeste en legere shell referinsjes
- Joint gap en oerlaap
- Gebieten gefoelich foar clamping druk
- Laden en lossen rjochting
- Produkt changeover easken
As meardere tankmodellen belutsen binne, kinne ferfangbere of fluch-feroarjende fixture-komponinten wurde evaluearre.
4. Automatyske posysje en trochgeande welding
Nei't de tank is laden en pleatst, hâldt de fixture de skulpen tsjin de definieare ferwizings.
De masine folget dan de oantsjutte welding folchoarder. Kontrolearre beweging helpt te ferminderjen fariaasje feroarsake troch hânlieding begelieding en hâldt welding snelheid koördinearre mei aktuele en elektrodes druk.
It krekte nivo fan automatisearring kin oanpast wurde neffens de fereaske útfier fan 'e klant, beskikbere operators en oantal produktmodellen.
5. Programmierbare proses ynstellings
Weldingprogramma's kinne wurde opslein foar ferskillende spesifikaasjes foar brânstoftanks.
Hjirmei kinne goedkarde parametersets weromroppen wurde by it feroarjen fan modellen of it werheljen fan in bestelling. Tagongskontrôle en produksje-gegevensopname kinne ek wurde evaluearre as de klant proses traceability fereasket.
Opslein resepten ferminderje werhelle hânmjittich oanpassing, mar de operator moat noch selektearje it juste programma en fixture foar it laden produkt.
Hoe hat de oplossing de orizjinele problemen oanpakt?
|
Oarspronklik produksjeprobleem |
Haifei konfiguraasje |
Praktyske funksje |
| Unjildich posysje fan boppeste en legere skulpen | Profyl-oerienkomt mei lokalisearring | Stelt repeatable laden referinsjes |
| Fariabele joint gap | Dedicated clamping en stypjende struktuer | Hâldt nauwer en mear konsekwint shellkontakt |
| Oermjittige waarmte deformation | Koördinearre stream, druk en snelheid kontrôle | Beheint ûnnedige waarmteakkumulaasje |
| Diskontinue of unjildige naad | Kontrolearre trochgeande welding beweging | Behâldt in repeatable welding paad |
| Ofhinklikens fan hânlieding | Automatisearre welding sequence | Ferminderet operator-relatearre bewegingsfariaasje |
| Werhelle opset by model feroarings | Opslein welding programma | Lit goedkarde ynstellings wurde weromroppen |
| Gebrek oan produksje records | Opsjonele gegevens opslach en traceability funksjes | Unterstützt proses review en produksje behear |
It werklike nivo fan ferbettering moat wurde ferifiearre tsjin de akseptaasjekritearia fan 'e klant. Gjin algemien persintaazje moat tapast wurde op elk ûntwerp fan brânstoftanks.
Hokker weldingprosessen wurde brûkt op in folsleine brânstoftank foar motorfyts?
Net elk diel fan in motorfytsbrânstoftank moat mei itselde proses laske wurde.
Fuel tank gebiet |
Typysk proses |
Haaddoel |
| Boppe- en legere haadskelpen | Seam welding | Foarmje in trochgeande fersegele joint |
| Montage beugels | Resistance spot welding | Befestigje strukturele komponinten effisjint |
| Fersterking dielen | Spot of projeksje welding | Biede lokale strukturele stipe |
| Filler ferbining of unregelmjittige posysjes | MIG welding of in oar evaluearre proses | Berikke gewrichten dy't net geskikt foar elektrodes tsjillen |
| Foltôge tank | Leakage testen | Ferifiearje sealing prestaasjes nei welding |
De eigentlike proseskombinaasje hinget ôf fan mienskiplike tagong, materiaal, dikte en produktûntwerp.
Lasmasjine as folsleine produksjeline?
Kies de omfang neffens de hjoeddeistige tastân fan jo fabryk.
Kies in oplossing foar welding foar brânstoftank as:
Stamping apparatuer is al beskikber
Boppeste en legere skulpen binne al foarme
It hjoeddeiske probleem is benammen welding kwaliteit of útfier
Allinnich de welding fixture en masine moatte wurde opwurdearre
Besteande poliisearring, coating en testprosessen kinne yn gebrûk bliuwe
Kies in folsleine brânstoftankproduksjeline as:
In nije brânstoftankfabryk wurdt oprjochte
Blanking en hydraulyske foarmjen apparatuer binne ek fereaske
Mearder welding prosessen moatte wurde yntegrearre
Polijsten, coating en lekkage testen moatte wurde pland
De klant hat help nedich mei it folsleine fabryksproses
Haifei kin in yndividuele brânstoftank-naadlasmasine leverje of in grutter produksje-lineprojekt evaluearje.

Wêrom wurkje mei Haifei oan in weldingprojekt foar brânstoftank?
Proses Evaluaasje Foar Machine Finalization
Masine seleksje is basearre op tekeningen, samples en welding proeven ynstee allinnich op de brânstoftank namme.
01
Apparatuer en fixture tegearre ûntwikkele
Foar bûgde tinne-blêdtanks is fixture-stipe diel fan it lasproses. De masine en fixture wurde dêrom evaluearre as ien systeem.
02
Konfiguraasje basearre op werklike produksje
It automatisearringsnivo wurdt selektearre neffens útfier, produktferskaat, belutsenens fan operator en beskikbere fabrykromte.
03
Pre-Sampletest foar levering
Oerienkommen samples kinne brûkt wurde foar prosesûntwikkeling en foar-akseptaasje foar ferstjoering.
04
Stipe foar yndividuele masines en produksjelinen
Klanten kinne begjinne mei in lassen-masineprojekt of in bredere oplossing oanfreegje dy't foarmjen, lassen, ôfmeitsjen, ynspeksje en gearstalling dekt.
05
Nim kontakt op mei ús yngenieurs
FAQ

01.Wat is de bêste weldingmetoade foar in motorfytsbrânstoftank?
02.Can ien masine weld ferskillende motorfyts fuel tank modellen?
03.Hoe ferminderet Haifei deformaasje fan brânstoftank by it lassen?
04.Kin naad welding allinnich garandearje dat in brânstoftank sil net lekke?
05.Kin Haifei ús brânstoftankmonsters testen foardat wy bestelle?
06.Kin Haifei de folsleine brânstoftankproduksjeline leverje?